

 15 września, 2026
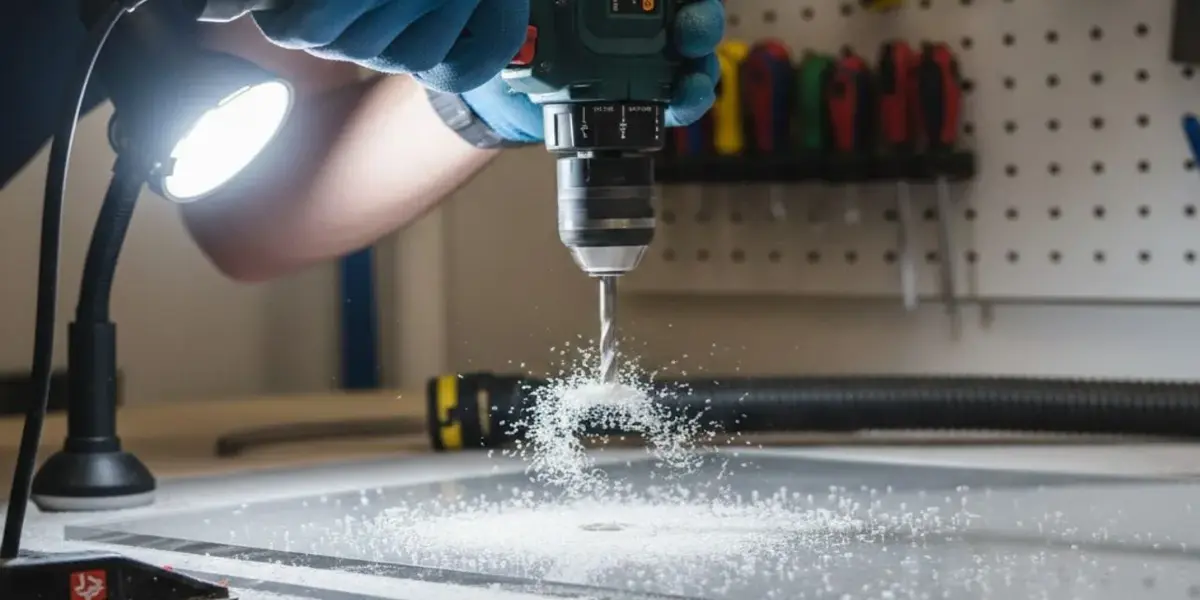
Wiercenie w poliwęglanie można wykonać przy użyciu podstawowych narzędzi warsztatowych, jednak jakość otworu zależy przede wszystkim od sposobu przygotowania płyty i prowadzenia wiertła. Materiał jest odporny na uderzenia, ale miejscowe przegrzanie, silny nacisk albo wiercenie zbyt blisko krawędzi mogą prowadzić do deformacji, pęknięć lub uszkodzenia miejsca późniejszego mocowania.
Szczególnej uwagi wymagają otwory montażowe. Poliwęglan rozszerza się i kurczy pod wpływem temperatury, dlatego średnica otworu, jego położenie oraz sposób dokręcenia wkrętu muszą odpowiadać zastosowanej płycie i systemowi mocowania. Inaczej wygląda też praca z jednolitym arkuszem, a inaczej z płytą komorową posiadającą wewnętrzne żebra.
Co przygotować przed wierceniem w poliwęglanie?
Dobre przygotowanie stanowiska ogranicza ryzyko uszkodzenia materiału jeszcze zanim wiertło dotknie powierzchni. Arkusz powinien leżeć na równej podstawie i mieć stabilne podparcie możliwie blisko miejsca wykonywania otworu. Nie należy wiercić w płycie, która swobodnie zwisa, drga albo wygina się pod naciskiem narzędzia.
Jeżeli arkusz wymaga wcześniejszego dopasowania do konstrukcji, najpierw wykonuje się cięcie poliwęglanu komorowego, następnie usuwa wióry i dopiero wtedy wyznacza miejsca przyszłych otworów. Dzięki temu po skróceniu płyty punkt mocowania nie znajdzie się przypadkowo zbyt blisko nowej krawędzi.
Folię ochronną warto pozostawić na płycie do zakończenia obróbki, o ile instrukcja konkretnego produktu nie wskazuje inaczej. Chroni ona powierzchnię przed przypadkowymi zarysowaniami podczas mierzenia, przesuwania i wiercenia. Punkt otworu można dodatkowo zaznaczyć na kawałku taśmy malarskiej zamiast rysować bezpośrednio po poliwęglanie.
Jakie wiertło do poliwęglanu wybrać?
Do typowych otworów dobrze sprawdzają się ostre wiertła spiralne do metalu wykonane ze stali szybkotnącej HSS. W dokumentacji technicznej płyt PALSUN dopuszczane są zarówno nowe, dobrze naostrzone wiertła HSS, jak i wiertła z końcówką z węglika spiekanego. Nie ma więc potrzeby celowego stępiania nowego narzędzia przed rozpoczęciem pracy.
Przy większych otworach można zastosować odpowiednio dobrane otwornice lub inne narzędzia przeznaczone do wykonywania okrągłych wycięć w tworzywach. Niezależnie od średnicy najważniejsza jest ostra krawędź skrawająca. Tępe wiertło zwiększa tarcie, podnosi temperaturę i zamiast czysto usuwać materiał może powodować jego miejscowe nadtapianie.
Budowa poliwęglanu komorowego ma dodatkowe znaczenie przy wyborze miejsca otworu, ponieważ pomiędzy zewnętrznymi warstwami znajdują się kanaliki i żebra. W płytach litych przekrój jest natomiast jednolity na całej grubości.
Jak wiercić w poliwęglanie bez pękania?
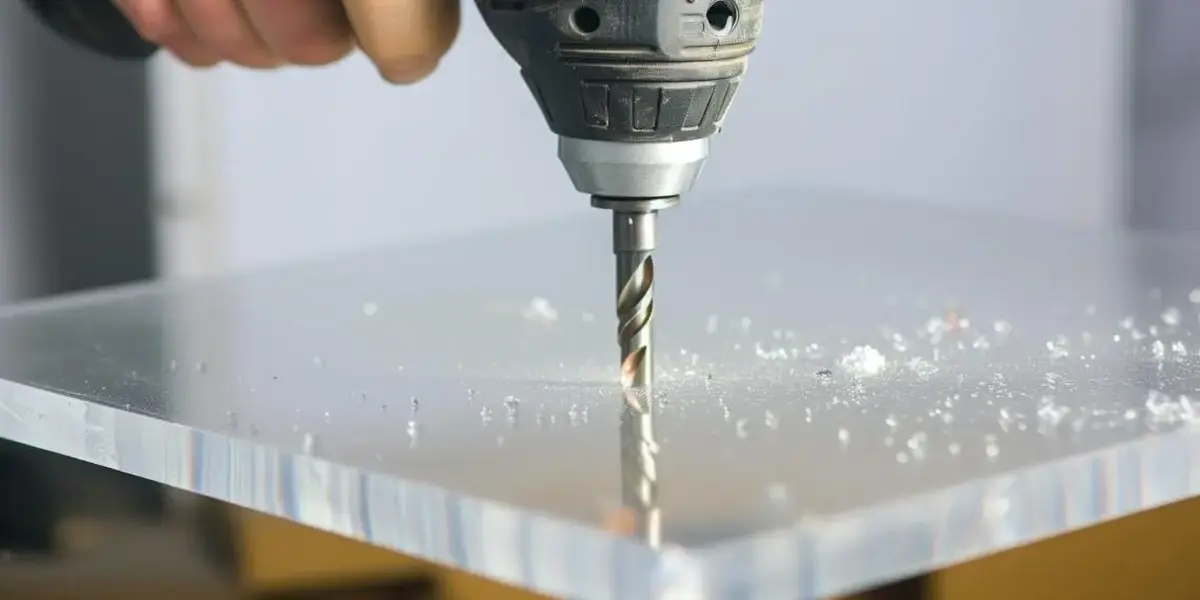
Sam proces nie wymaga dużej siły. Znacznie ważniejsze jest stabilne ustawienie arkusza, prowadzenie narzędzia pod właściwym kątem i kontrolowanie temperatury. Pracę można wykonać w następującej kolejności:
- Ułóż płytę na stabilnym podłożu. Pod miejscem wiercenia powinna znajdować się płaska podkładka, na przykład drewniana deska, w którą wiertło może wejść po przejściu przez arkusz.
- Unieruchom materiał. Płyta nie może przesuwać się ani drgać. Jeśli używasz zacisków, zabezpiecz powierzchnię przed punktowym naciskiem i zarysowaniem.
- Wyznacz środek otworu. Sprawdź jego odległość od krawędzi, żeber płyty komorowej oraz przyszłego elementu mocującego.
- Dobierz średnicę wiertła. Przy otworze montażowym uwzględnij dylatację wymaganą przez producenta płyty i system mocowania.
- Ustaw wiertło prostopadle. Narzędzie powinno przechodzić przez powierzchnię pod kątem zbliżonym do 90°, bez wyraźnego przechylenia na bok.
- Wierć bez forsowania materiału. Nie dociskaj wiertarki z dużą siłą. Ostrze powinno skrawać tworzywo własną pracą, a nie przebijać je przez nacisk.
- Kontroluj wióry i temperaturę. Przy głębszym otworze okresowo wycofaj wiertło, aby usunąć materiał i ograniczyć miejscowe nagrzewanie.
- Sprawdź gotowy otwór. Przed montażem oceń krawędź, usuń wióry i upewnij się, że nie ma pęknięć, stopionych fragmentów ani wyraźnych odkształceń.
Spokojne tempo jest tutaj ważniejsze niż szybkie zakończenie pracy. Jeżeli płyta zaczyna drgać, wiertło wyraźnie grzeje materiał albo tworzywo przykleja się do krawędzi skrawającej, należy przerwać wiercenie i poprawić warunki pracy.
Jakie obroty ustawić do wiercenia poliwęglanu?
Nie ma jednej prędkości obrotowej odpowiedniej dla każdej grubości płyty i każdego otworu. Ogólna zależność jest taka, że wraz ze wzrostem średnicy wiertła oraz grubości obrabianego arkusza prędkość należy zmniejszać.
Dobrym punktem odniesienia są orientacyjne parametry podawane dla litego poliwęglanu PALSUN:
|
Średnica otworu
|
Orientacyjna prędkość
|
Na co zwrócić uwagę?
|
|---|---|---|
|
3 mm
|
1500-1800 obr./min
|
Mały otwór wymaga stabilnego prowadzenia i ostrego wiertła
|
|
6 mm
|
800-1500 obr./min
|
Trzeba kontrolować ilość wiórów i temperaturę krawędzi
|
|
10 mm
|
500-1000 obr./min
|
Nie należy zwiększać nacisku w celu przyspieszenia wiercenia
|
|
15 mm
|
350-700 obr./min
|
Większa średnica wymaga spokojniejszej pracy
|
Są to parametry konkretnego materiału i należy traktować je jako przykład, a nie obowiązującą tabelę dla wszystkich płyt dostępnych na rynku. Rzeczywista prędkość może zmieniać się zależnie od grubości arkusza, narzędzia i warunków obróbki.
O przegrzewaniu świadczy między innymi miękki materiał przyklejający się do wiertła, nadtopiona obwódka albo wyraźna deformacja krawędzi otworu. Przy typowym wierceniu dodatkowe chłodzenie nie zawsze jest potrzebne. Przy głębszych otworach można wykorzystać sprężone powietrze, jeśli takie rozwiązanie jest dopuszczone dla obrabianego materiału.
Jak przygotować otwór montażowy pod wkręt?
Otwór służący wyłącznie do przeprowadzenia przewodu lub wykonania technicznego wycięcia dobiera się przede wszystkim do wymaganej średnicy. Przy mocowaniu płyty sytuacja jest inna, ponieważ otwór staje się częścią całego systemu montażowego.
Poliwęglan reaguje na temperaturę zmianą wymiarów. Jeśli wkręt przechodzi przez bardzo ciasny otwór i mocno blokuje arkusz, podczas nagrzewania materiał nie ma miejsca na naturalny ruch. Naprężenia mogą wtedy koncentrować się właśnie wokół mocowania.
Jak dobrać średnicę otworu pod wkręt?
Nie należy stosować jednego uniwersalnego założenia typu „otwór zawsze o 3 mm większy”. Wielkość potrzebnego luzu zależy od długości płyty, rodzaju materiału, temperatury pracy oraz konkretnego systemu.
Przykładowo w systemie Marlon ST przewidziano otwór montażowy o średnicy 18 mm. Jest to jednak wartość przypisana do tego konkretnego rozwiązania i nie można przenosić jej automatycznie na inne płyty. Średnicę otworu trzeba ustalić razem z doborem wkrętów do poliwęglanu komorowego, ponieważ rodzaj mocowania wpływa zarówno na wielkość otworu, jak i wymagany luz dylatacyjny.
Znaczenie ma również późniejsze dokręcenie. Mocowanie powinno stabilizować płytę, ale nie może jej wgniatać ani zaciskać na sztywno. Nawet prawidłowo wywiercony otwór można uszkodzić przez zbyt mocny docisk podkładki lub wkrętu.
Jak daleko od krawędzi wiercić?
Otwór położony bardzo blisko brzegu pozostawia niewielką ilość materiału pomiędzy mocowaniem a krawędzią. W tym miejscu łatwiej koncentrują się naprężenia, dlatego minimalny odstęp powinien wynikać z dokumentacji stosowanej płyty.
Dla litego PALSUN producent wskazuje między innymi potrzebę zachowania odpowiedniego odstępu odnoszonego do średnicy otworu, natomiast w systemie komorowym Marlon ST otwory wykonuje się pomiędzy żebrami i nie bliżej niż 40 mm od krawędzi. Są to przykłady dwóch różnych produktów, a nie wspólna wartość dla każdego poliwęglanu.
Przy montażu poliwęglanu komorowego położenie otworów trzeba rozpatrywać razem z kierunkiem kanalików, dylatacją, profilami i zabezpieczeniem krawędzi. Pozwala to uniknąć sytuacji, w której poprawnie wykonany otwór znajduje się w niewłaściwym miejscu całego układu montażowego.
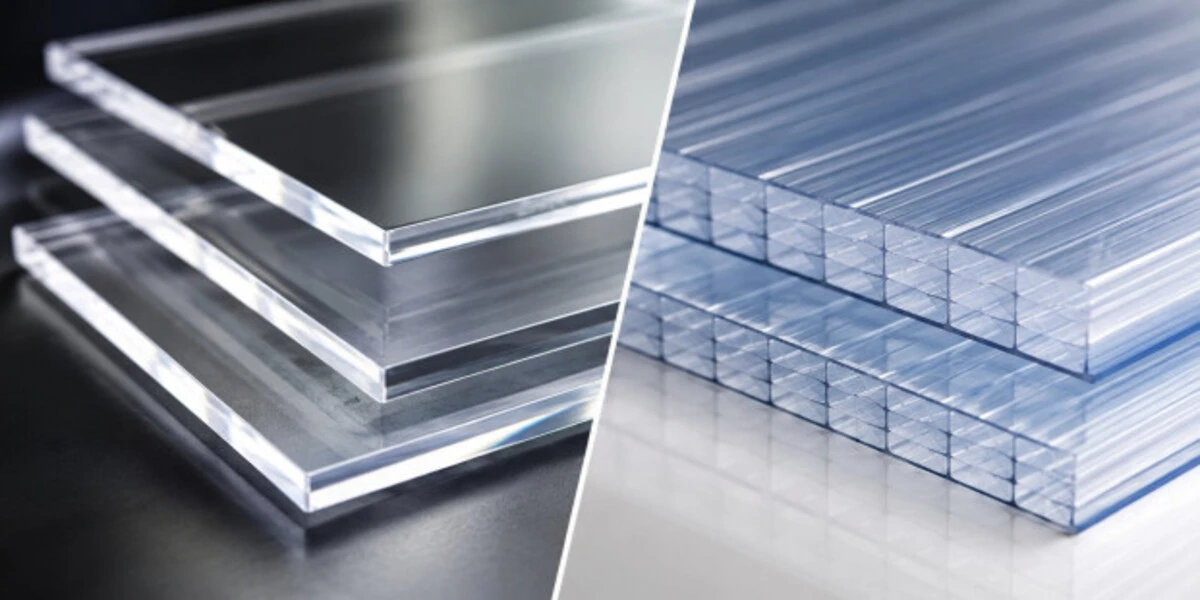
Poliwęglan komorowy i lity – czym różni się wiercenie?
Podstawowe zasady pozostają podobne: potrzebne jest ostre narzędzie, stabilne podparcie i brak nadmiernego nacisku. Różnica pojawia się przede wszystkim w budowie materiału oraz sposobie późniejszego mocowania.
Wiercenie w poliwęglanie komorowym
Płyta komorowa składa się z zewnętrznych warstw połączonych wewnętrznymi żebrami. Miejsce otworu należy więc wyznaczać z uwzględnieniem tej struktury. W niektórych systemach producent wymaga wiercenia pomiędzy żebrami, aby nie osłabiać niepotrzebnie przekroju płyty.
Po wierceniu trzeba zwrócić szczególną uwagę na wióry, które mogą dostać się do kanalików. Jeżeli pozostaną w środku, po zamknięciu krawędzi dostęp do nich będzie znacznie utrudniony. Otwory najlepiej więc wykonywać przed końcowym zabezpieczeniem płyty taśmami i profilami.
Przy łączeniu poliwęglanu komorowego zastosowany profil oraz sposób osadzenia sąsiednich arkuszy wpływają również na rozmieszczenie mocowań. Punktów wiercenia nie powinno się więc wyznaczać w oderwaniu od układu całej konstrukcji.
Wiercenie w poliwęglanie litym
Poliwęglan lity ma jednolity przekrój, dlatego wiertło przechodzi przez materiał na całej jego grubości. Szczególnie ważne jest dobre podparcie arkusza w miejscu wyjścia wiertła. Cienka płyta pozostawiona bez podkładki może odginać się przy końcowej fazie wiercenia.
Otwory montażowe nadal wymagają uwzględnienia rozszerzalności cieplnej, właściwego położenia oraz sposobu przenoszenia nacisku przez mocowanie. Przy montażu poliwęglanu litego znaczenie mają również konstrukcja nośna, profile oraz pozostawienie odpowiedniej przestrzeni na termiczną pracę arkuszy.
Wiercenie w plexi a wiercenie w poliwęglanie
Wiercenie w plexi i wiercenie w poliwęglanie nie powinny być traktowane jako dokładnie ten sam proces tylko dlatego, że oba materiały są przezroczystymi tworzywami. Plexi, czyli PMMA, jest bardziej kruche i inaczej reaguje na punktowe naprężenia, dlatego techniki sprawdzającej się przy jednym materiale nie należy automatycznie przenosić na drugi.
Poliwęglan jest odporniejszy na uderzenia, ale również może zostać uszkodzony przez przegrzanie, nieprawidłowe podparcie lub źle przygotowany otwór montażowy. W obu przypadkach znaczenie mają ostre narzędzia i kontrola pracy, jednak parametry powinny być dopasowane do konkretnego tworzywa.
Różnice między plexi a poliwęglanem obejmują nie tylko odporność mechaniczną, ale również zachowanie materiału podczas obróbki. Z tego względu instrukcja wiercenia przygotowana dla PMMA nie powinna być traktowana jako uniwersalna instrukcja dla poliwęglanu i odwrotnie.
Jak wiercić prostopadle do powierzchni?
Wiertło powinno przechodzić przez arkusz możliwie prostopadle. Jeżeli otwór zostanie wykonany pod wyraźnym skosem, jego geometria będzie nierówna, a podkładka lub inny element mocujący może przylegać tylko częścią powierzchni.
Przy pracy ręczną wiertarką można kontrolować ustawienie narzędzia za pomocą kątownika ustawionego obok miejsca wiercenia. Warto spojrzeć na wiertło z dwóch kierunków, ponieważ zachowanie prawidłowego kąta tylko w jednej płaszczyźnie nie gwarantuje, że narzędzie nie jest przechylone na bok.
Przy większej liczbie powtarzalnych otworów można przygotować prosty prowadnik z drewna lub innego sztywnego materiału. Wcześniej wykonany prostopadły otwór pomaga utrzymać wiertło w osi podczas rozpoczynania pracy.
Otwór pilotujący nie jest natomiast konieczny w każdej sytuacji. Przy ostrym wiertle i dobrze zaznaczonym punkcie małe oraz średnie średnice można wykonywać bez dodatkowego nawiercania. Pilot może być pomocny wtedy, gdy większe narzędzie ma tendencję do przesuwania się po powierzchni.
Co zrobić z płytą po wywierceniu otworów?
Po zakończeniu wiercenia należy dokładnie usunąć wióry z powierzchni oraz gotowych otworów. Przy płycie komorowej trzeba dodatkowo skontrolować kanały. Sprężone powietrze można kierować tak, aby wydmuchiwało drobiny na zewnątrz, a nie wtłaczało ich dalej do wnętrza arkusza.
Następnie warto obejrzeć każdy punkt pod światło. Krawędź powinna być równa, bez rozchodzących się pęknięć i silnego nadtopienia. Jeżeli otwory są przygotowane pod mocowania, przed dokręceniem elementów należy jeszcze raz porównać ich średnicę i położenie z wymaganiami systemu.
Rodzaj zastosowanych akcesoriów do montażu poliwęglanu, takich jak profile, podkładki, uszczelki czy elementy mocujące, warto ustalić jeszcze przed wierceniem. Dzięki temu otwory można od razu dopasować do rzeczywistego sposobu montażu, zamiast później korygować ich średnicę lub położenie.
Najczęstsze błędy podczas wiercenia poliwęglanu
Pęknięcia i zdeformowane otwory zazwyczaj nie są skutkiem jednej właściwości materiału, lecz połączenia złego narzędzia, nieprawidłowego podparcia albo błędu montażowego. Podczas pracy warto unikać przede wszystkim takich sytuacji:
- używania tępego wiertła, które zwiększa tarcie i nagrzewa materiał;
- wiercenia przy zbyt wysokich obrotach w stosunku do średnicy otworu;
- mocnego wciskania wiertła zamiast pozwolenia ostrzu na spokojne skrawanie;
- wykonywania otworu w płycie, która nie ma podparcia i drga podczas pracy;
- prowadzenia wiertła pod wyraźnym skosem;
- umieszczania mocowania zbyt blisko krawędzi arkusza;
- przypadkowego wiercenia przez żebra płyty komorowej tam, gdzie system tego nie przewiduje;
- przygotowania otworu montażowego bez uwzględnienia rozszerzalności cieplnej;
- pozostawienia wiórów wewnątrz komór przed założeniem taśm i profili;
- zbyt mocnego dokręcenia wkrętu po prawidłowym wykonaniu otworu.
Ostatni błąd pokazuje, że wiercenia nie można całkowicie oddzielić od późniejszego montażu. Otwór może zostać wykonany poprawnie, a mimo to po pewnym czasie wokół niego pojawią się naprężenia, jeśli mocowanie zablokuje naturalny ruch płyty.
Co zrobić, jeśli poliwęglan pękł przy wierceniu?
Niewielka nierówność krawędzi nie zawsze oznacza konieczność wymiany całego arkusza. Najpierw trzeba sprawdzić, czy wokół otworu nie powstała rysa, czy materiał nie jest mocno zdeformowany i czy punkt nadal może bezpiecznie współpracować z planowanym mocowaniem.
Nie należy automatycznie rozwiercać każdego uszkodzonego otworu. Powiększenie średnicy może zmniejszyć odległość pozostającą do krawędzi albo sprawić, że mocowanie przestanie odpowiadać wymaganiom systemu.
Jeżeli wokół otworu powstało wyraźne pęknięcie, tworzywo zostało silnie przegrzane albo uszkodzenie obejmuje żebra płyty komorowej, trzeba ocenić możliwość przeniesienia punktu mocowania. W poważniejszych przypadkach bezpieczniejsze może być zastąpienie uszkodzonego elementu niż pozostawienie osłabionego miejsca w konstrukcji obciążonej wiatrem, śniegiem lub zmianami temperatury.
Podsumowanie
Wiercenie w poliwęglanie wymaga przede wszystkim ostrego wiertła, stabilnego podparcia i spokojnego prowadzenia narzędzia. Wraz ze wzrostem średnicy otworu trzeba ograniczać prędkość obrotową, kontrolować temperaturę i usuwać wióry, aby krawędź pozostała równa i nie uległa miejscowemu stopieniu.
Przy otworach montażowych równie ważne są średnica, odległość od krawędzi oraz pozostawienie przestrzeni potrzebnej do pracy termicznej płyty. Konkretne wartości mogą różnić się pomiędzy systemami, dlatego przed wykonaniem serii otworów trzeba sprawdzić dokumentację używanego poliwęglanu i elementów mocujących zamiast opierać się na jednej uniwersalnej zasadzie.